 English
 Español
 日本語

ブラケットがラインから戻ってきましたが、留め具が 1 つ欠けていました。唯一の手がかりは、鋼板に開けられた 4.6 mm の穴です。 「見た目がちょうどいい」という理由で M5 を選択すると、アセンブリのネジ山が剥がれたり、カバーがガタガタしたり、保証で返品されることになります。
まず結論を述べます。穴の直径は候補を 1 つまたは 2 つに絞り込みますが、それ自体でネジのサイズを確定することはできません。さらに 2 つの事実、つまり穴にねじ山が通っているかどうか、そしてねじ山が通っている場合はピッチが何であるかが必要です。普通の穴はその逆で、ネジに合わせるのではなく、比率によってネジのサイズが決まります。
ノギスとねじピッチゲージを使用すると、チェック全体に約 10 分かかり、誰かがタップボックスに手を伸ばす前に推測のほとんどが排除されます。
最初に決定します: ねじ穴または平穴
ネジ穴はネジのマイナス側です。ねじ山を横切って測定する直径はねじの外径に近いため、M6 タップ穴は通常 5.9 ~ 6.0 mm となります。普通の穴は何のマイナスにもなりません。これは、ネジよりも大きく開けられたクリアランス ホール、またはネジを形成するネジが独自の経路を切ることができるように小さく開けられたパイロット ホールのいずれかです。
同じ 4.6 mm のボアが M5 を指すことができるのはこのためです。 小ねじ ぴったりフィットするクリアランス穴に取り付けるか、わずかに小さいパイロットの 5 mm タッピンねじに取り付けます。スレッドの有無だけが 2 つのケースを分けます。
- 穴の周りにピックを当てます。 感じられる螺旋は機械の糸を意味します。滑らかでかすかに磨かれた壁は、通常、ねじ山形成ネジが打ち込まれ、後で取り外されたことを意味します。
- 出口側を確認してください。 セルフタッピングねじやセルフドリリングねじでは、薄いシートの出口穴の周囲に小さな膨らみや星型の裂け目が残ることがよくあります。
- リードイン面取りを探します。 面取りまたは皿穴の入口は、タップ穴の典型的なものです。通常、パンチ穴はありません。
適合させる前にボアを測定してください
このステップでのエラーはその後のすべてのステップに引き継がれるため、2 回測定して数値を書き留めてください。
- まずは穴のバリ取りをします。リップを丸めると測定値に 0.2 mm 追加され、1 サイズ大きくなります。
- ノギスの内側のジョーを使用して、90 度離れた 2 つの測定値を取得し、それらを平均します。パンチングされたシートでは、真円でない穴がよく見られます。
- 皿穴や面取りは避けてください。円筒部分のみを測定します。
- 3mm未満ではキャリパーは信頼できません。ピンゲージまたはマイクロメーターで読み取る小穴ゲージを使用してください。
- 読み取り値を 0.05 mm まで記録し、材料の厚さを記録します。嵌合長さは直径と同じくらい重要です。
番号を取得したら、ベンチにあるネジではなく、標準的なテーブルと比較します。
| 呼び径 | ピッチ | タッピングドリル | クリアランスを閉じる | 無料クリアランス |
|---|---|---|---|---|
| M3 | 0.5 | 2.5 | 3.2 | 3.4 |
| M4 | 0.7 | 3.3 | 4.3 | 4.5 |
| M5 | 0.8 | 4.2 | 5.3 | 5.5 |
| M6 | 1.0 | 5.0 | 6.4 | 6.6 |
| M8 | 1.25 | 6.8 | 8.4 | 9.0 |
穴にねじが切られていて、ボアが 2 つの公称サイズの間にある場合は、ピッチ ゲージによって調整されます。ピッチは隣接する頂点間の距離であり、特にメートル系列とインチ系列が重なる場合、直径だけよりもはるかに優れた識別が可能です。
| 実測内径(mm) | メトリクス候補 | インチ候補 | ピッチ difference |
|---|---|---|---|
| 4.8~5.0 | M5×0.8 | No.10-24 UNC | 0.80 対 1.06 mm |
| 6.0~6.35 | M6×1.0 | 1/4"-20UNC | 1.00 対 1.27 mm |
| 7.9~8.0 | M8×1.25 | 5/16"-18UNC | 1.25 対 1.41 mm |
ステンレス部品は、かじりとピッチの選択が相互作用するため、この段階でもう一度検討する価値があります。 ステンレスネジのサイズとネジピッチの選択 同じロジックに従い、制限が厳しくなります。
セルフタッピングねじとねじ切りねじの比率規則
穴が平らで、ネジがそれ自身のネジ山を切る場合、穴のサイズはネジの外径のシェアとして決まります。最初にノギスでネジを測定し、次に材料の比率を適用します。
材質別、ねじ外径に占める下穴径の割合
これらのウィンドウは出発点であり、仕様ではありません。
- 熱可塑性プラスチック: 外径0.75~0.85。ガラス入りグレードは、フープ応力下で亀裂が入りやすいため、下位に位置します。
- 鋼板 and aluminium: 0.85~0.90。 1 mm より薄いシートの場合は、破れを防ぐためにそれに比例して大きな穴が必要です。
- アルミニウムと亜鉛のダイカスト: ボスの肉厚とボスからエッジまでの距離に注意して、0.80 ~ 0.85 に設定します。
- 木材: 広葉樹では0.70~0.80インチ、針葉樹では0.60~0.70インチ。種と水分含有量によって、これらの数値は大きく変化します。
2 つの障害モードが存在します。穴が小さすぎると駆動トルクが上昇し、プラスチック製のボスが割れ、頭の小さなネジが切断されます。穴が大きすぎると、2 番目のアセンブリが削られ、引き抜き強度が 3 分の 1 以上低下する可能性があります。ラインに設定を解除する前に、同じ材質と厚さのスクラップに 3 本のテストネジを打ち込みます。
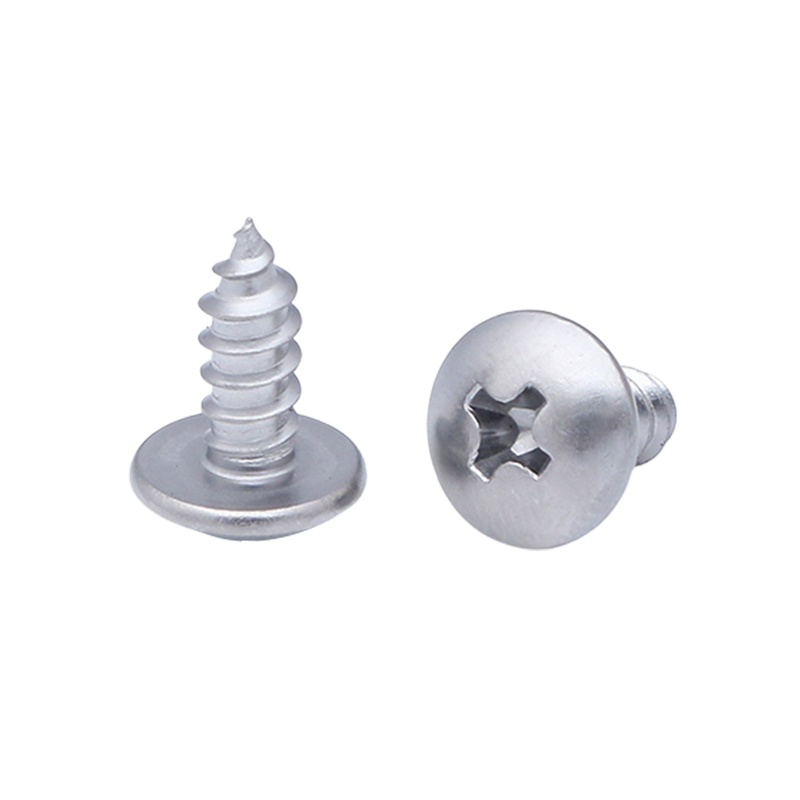
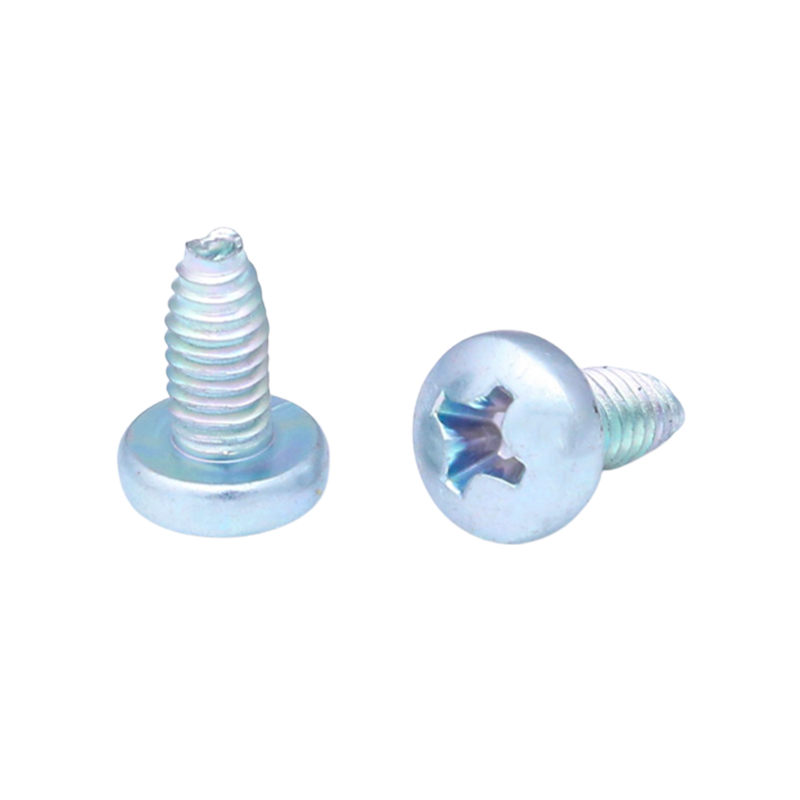 十字なべ頭セルフタッピング止めねじ 板金アセンブリ向けのこの十字穴付きなべねじは、セルフタッピングねじとロック性能を組み合わせ、クランプ荷重をより広い範囲に分散します。 製品を見る→
板金の場合、十字穴付きなべねじ山形成ねじが通常選択されます。先端はドリルで開けられたパイロットで直角に始まり、なべ頭は皿頭よりもクランプ荷重を広い範囲に分散します。
穴が大きすぎたり、剥がれたり、摩耗したりした場合
穴の寸法がネジの公称直径の約 1.2 倍を超える場合、元の留め具は保持できません。労力とコストでランク付けされたオプション:
- サイズを 1 つ上げて、もう一度タップします。 穴の周囲に少なくとも 1 つの完全なねじ直径の材料を確保し、穴を開ける前にエッジの距離を確認してください。
- ネジインサートを取り付けます。 元のネジのサイズを復元し、アルミニウムおよびマグネシウムのハウジングの標準的な修理です。
- 圧入ナットまたはリベットナットを使用してください。 信頼性の高いタップねじを取り付けるのに十分な壁がない場合、0.8 ~ 2 mm のシートに最適です。フランジは荷重を 2 つまたは 3 つのねじ山に集中させるのではなく分散させます。
- 埋めて再度穴あけします。 溶接、ろう付け、または構造用エポキシの後に新しい穴を開ける方法。部品が高価な場合、または修理を目に見えないようにする必要がある場合に使用されます。
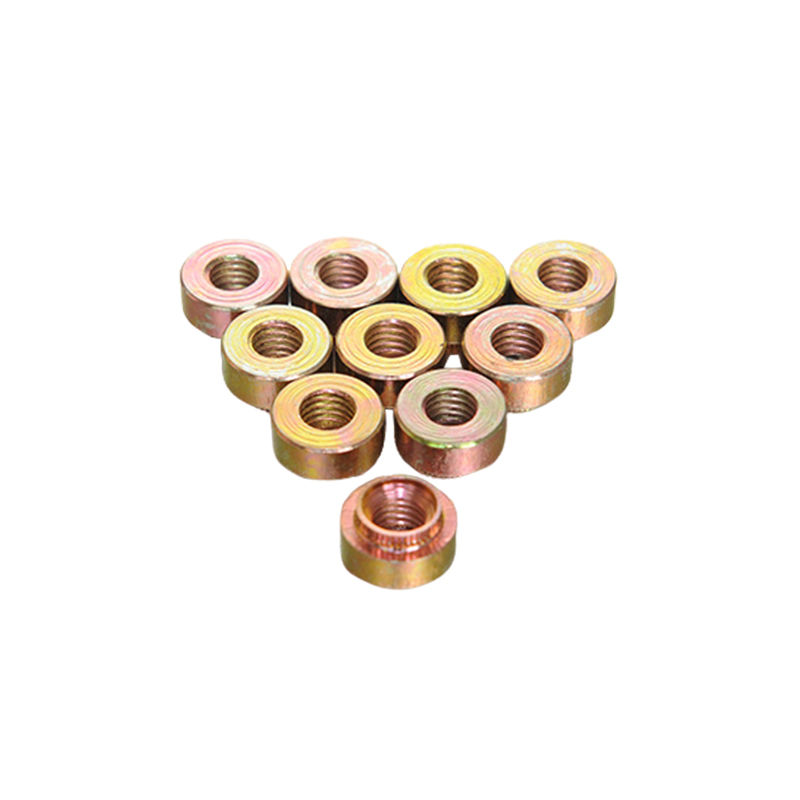 M3 薄板用プレッシャーリベットナット 薄板固定用の圧入ねじナット。基板に埋め込み、厚みをあまり増やさずに恒久的な標準ねじ嵌合点を提供するように設計されています。 製品を見る→
薄いシートでは、通常、圧入ナットが最も安価な恒久的な固定方法であり、嵌合ねじを特別品ではなく標準カタログ品目に保ちます。
サイズを紙に記入する
穴からネジをリバースエンジニアリングして修理するのは問題ありません。次に同じ穴を測定する人はわずかに異なる数値を取得するため、これは製造図面の基礎としては不十分です。サプライヤーが読む順序でコールアウトを記述します。
- 呼び径とピッチ、例えばM5×0.8。
- 頭の下の長さ、およびそれを測定する基準。
- ヘッドのスタイル、ドライブのタイプ、および任意のワッシャー構成。
- マテリアルとプロパティのクラス。
- 仕上げおよび腐食要件(指定された中性塩噴霧時間数など)。
- 準拠規格 (ISO、DIN、ANSI/ASME、GB) およびそこから逸脱する公差。
 特注の規格外皿ネジ カタログのサイズと一致しない穴用のカスタム平頭ファスナー。より広い接触面積を提供して、精密または振動が起こりやすいアセンブリでの圧力を分散します。 製品を見る→
測定された穴がカタログ サイズに正確にマッピングされていない場合、特にすでに加工段階を過ぎた部品の場合は、通常、穴を再加工するよりも非標準のネジを使用する方が安価です。
ネジの大量調達
ネジを穴に合わせるのは設計作業です。 100 万もの部品にわたってその一致を安定に保つのは製造上の仕事です。フィットがボリュームに耐えられるかどうかを決定する 3 つのポイント:
- 寸法の一貫性。 ネジの外径とピッチの公差は、サンプルで調整されたパイロット穴が 1 万分の 1 の部品でも機能するように、十分に厳しくなければなりません。
- 材料と仕上げの安定性。 コーティングの厚さの変化、特に亜鉛フレークまたは電気めっき亜鉛の場合、有効直径が数百分の 1 ミリメートル変化し、良好な嵌合が締まり嵌めに変わる可能性があります。
- 文書化された検査。 寸法レポート、トルクと引き抜きデータ、塩水噴霧結果、および RoHS 宣言は、クレーム後ではなく出荷時に依頼してください。
GB、DIN、ISO、ANSI/ASME 規格に準拠するメーカーは、複数の市場にわたって 1 つの図面を保持できます。これは、同じアセンブリをヨーロッパとアジアで構築する場合に重要です。全文を見直す価値はある タッピンねじの範囲 パイロットホールの設定に反して、在庫からではなく同じ生産工程から引き出されたサンプルロットを要求します。
ノギス、ピッチゲージ、標準テーブルでほぼすべてのケースが解決されます。穴を測定し、ネジ付きかプレーンかを決定し、ピッチを確認してから、タップやネジビンに触れる前にテーブルと比較します。 10 分間の測定は、毎回バッチを返品するよりも安価です。