 English
 Español
 日本語

新しいオフィスに 55 インチのディスプレイを設置している設備担当者は、毎回同じ壁にぶつかります。乾式壁の後ろには木材はなく、軽量スチールのスタッドだけがあり、ブラケットには #8 の木ネジが付属していました。 1週間もしないうちにディスプレイが垂れ下がり、ネジが空回りして大きな穴に落ちてしまいます。
金属製のスタッドは完全に穴あけ可能ですが、ルールは木造フレームとは完全に変わります。簡単に言えば、制限要因がドリルビットであることはほとんどありません。壁が健全なままであるかどうかを決定するのは、スタッドゲージ、ウェブからどれだけの鋼材を取り除くか、穴がフランジからどのくらい離れているか、そしてどの留め具が穴に戻るかによって決まります。これら 4 つを正しく設定すれば、20 ゲージのパーティションにディスプレイ、ボイラー、または一連のキャビネットを文句なく搭載できます。
最初に確認するのはスタッドゲージです
冷間成形鋼スタッドはゲージ単位で販売されており、ゲージは厚さに対して逆方向に伸びます。数値が大きいほど鋼は薄くなります。 25 ゲージのスタッドは手の圧力で曲がりますが、12 ゲージのスタッドは構造材料であり、低コストのビットは数秒で鈍くなります。 2 つのスタッドは正面から見ると同じに見えますが、肉厚が 3 倍異なる場合があるため、締結具または下穴のサイズを選択する前にゲージを確認してください。
デジタル ノギスはネジの箱よりも安価で、露出した切断端を 1 回つまむだけで問題が解決します。スタッドがすでに覆われている場合、磁石と耐光性のテストにより、25 ゲージまたは 20 ゲージのパーティションストックを使用しているか、16 ゲージ以上の重い構造ストックを使用しているかがわかります。
| スタッドゲージ | 呼び厚さ | 典型的な義務 | 実用的なファスナーアプローチ |
|---|---|---|---|
| 25ga | 0.018インチ | 非構造内部間仕切り | 先が尖った細目乾式壁用ネジ |
| 20ガ | 0.033インチ | 内部パーティション、軽量クラッディング | セルフドリル#6~#8、細目ねじ |
| 18ガ | 0.043インチ | 軽量構造フレーム | #2 ポイント付きセルフドリリング #8 |
| 16ガ | 0.054インチ | 耐力壁フレーム | セルフドリリング #10 ~ #12 |
| 14ガ | 0.068インチ | 構造的で高荷重のフレーム | 下穴→#12~#14 |
| 12ガ | 0.097インチ | 重い構造フレーム | 下穴→セルフタッピング小ねじ |
安全に除去できる鋼材の量
スタッドウェブのすべての穴は、その容量からわずかに差し引かれます。 20 ゲージのウェブの中心にある 1 つの 1/4 インチの穴は、通常は無害です。同じスタッドに沿った 1 インチの穴のクラスター、またはフランジに入り込んだ穴は、フレームが曲がり始め、乾式壁の接合部に亀裂が入り始める場所です。
冷間成形鋼の構造ガイダンスでは、スタッドの深さの約半分、一般に約 2-1/2 インチのいずれか小さい方の位置で、補強されていないウェブの穴に天井を設けます。穴はウェブの中央に位置し、フランジから明確なマージンを確保し、垂直方向に一列に並ぶのではなく、間隔をあけて配置する必要があります。フランジとコーナー材は完全にそのままにしておいてください。
スタッドの深さによる非補強ウェブ穴の最大直径
耐荷重スタッドでは、これらの数字を許可として解釈しないでください。使用時の貫通が避けられない場合、エンジニアは通常、大きな穴ではなく、補強プレートまたはスタッドシューを要求します。
接続に適したファスナーの選択
ファスナーの選択は、スタッドではなく接続に従って行われます。 3 つの家族が金属フレームの壁でほぼすべての仕事をカバーしており、決定までの道のりは短いです。
- 何を添付してるの?
- 金属対金属 (トラック、ブラケット、クリップ): セルフドリルねじ、なべまたは六角ワッシャーヘッド、#8 ~ #10
- ボードと金属 (乾式壁、外装、パネル): 25 ゲージの細い糸の鋭い先端。 20 ゲージ以上のセルフドリリング
- 重量器具 (ディスプレイ、キャビネット、給湯器): 小ねじと金属トグルを使用してウェブを通して、または接着ワッシャーを使用した #12 セルフドリルねじを使用して
- 鋼材の厚さはどれくらいですか?
- 25~20ゲージ:下穴なし、軽圧、低速
- 18 ~ 16 ゲージ: 大きな直径用の下穴のみ、または真の #2 ドリル ポイント
- 14 ~ 12 ゲージ: 最初にパイロット穴、次に #3 ポイントのセルフタッピング小ねじ
セルフドリリングねじは、金属同士の作業のデフォルトです。独自のドリル ポイントを搭載し、独自の穴を切り、シングル パスでねじ山を形成します。そのため、#2 ポイントを備えた #8 または #10 は、20 ~ 16 ゲージのスチールでトラックとスタッド、クリップとスタッド、およびスタッドとスタッドの接続を処理します。
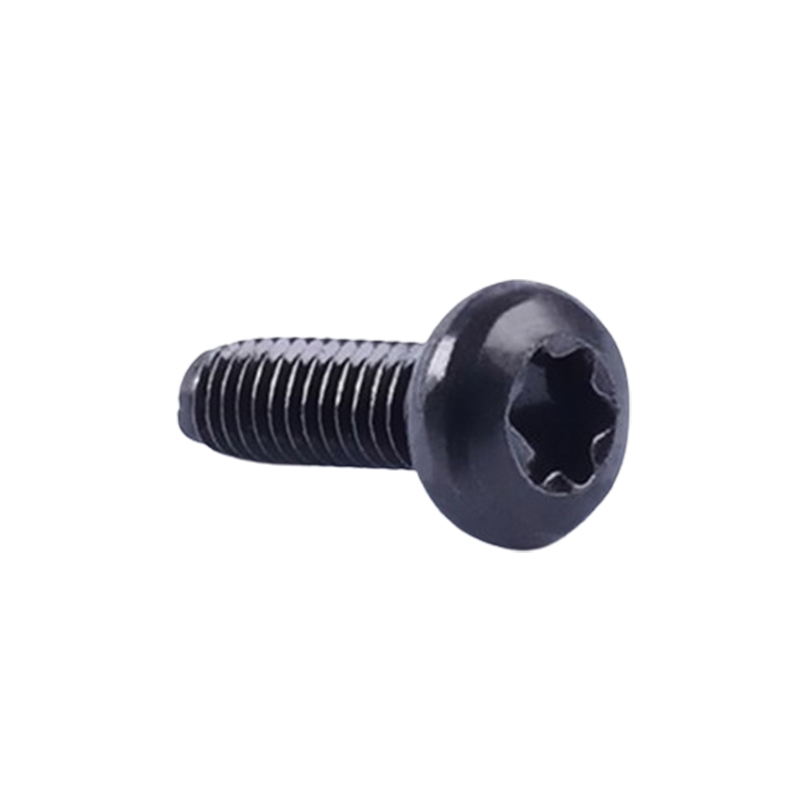
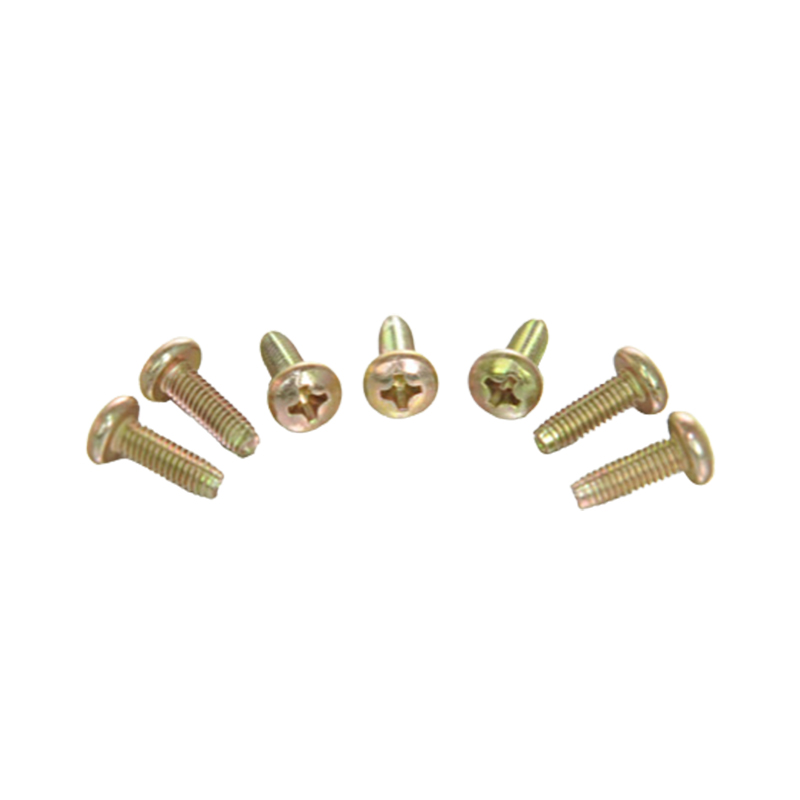
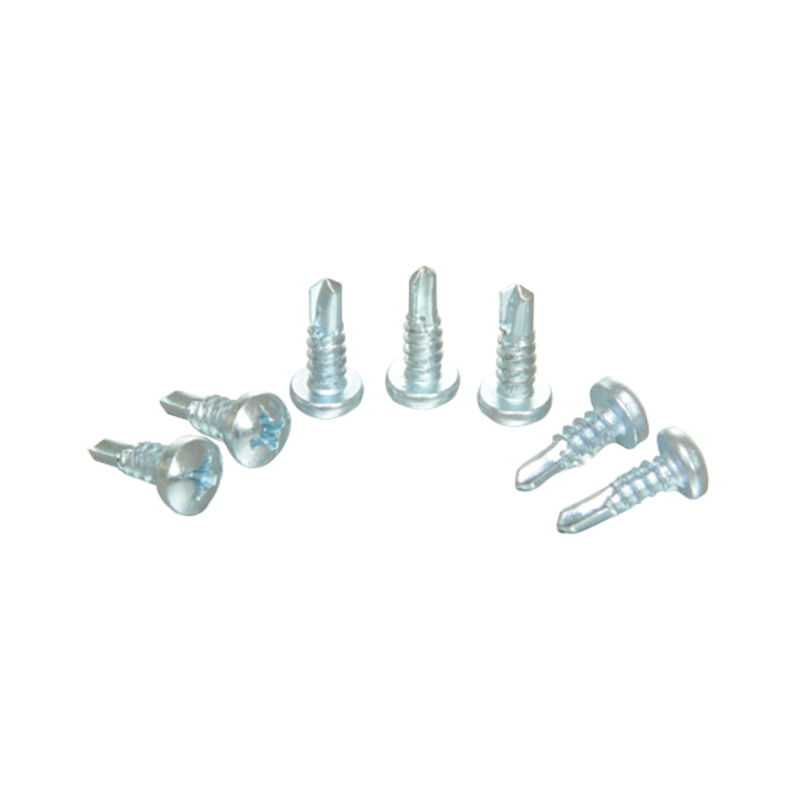 十字なべセルフドリルねじ 金属と金属の組み立ての場合、この十字なべ頭セルフドリリング ネジは、事前に穴あけをせずに独自の穴とネジを切り、繰り返しの固定にかかる時間を節約します。 製品を見る→
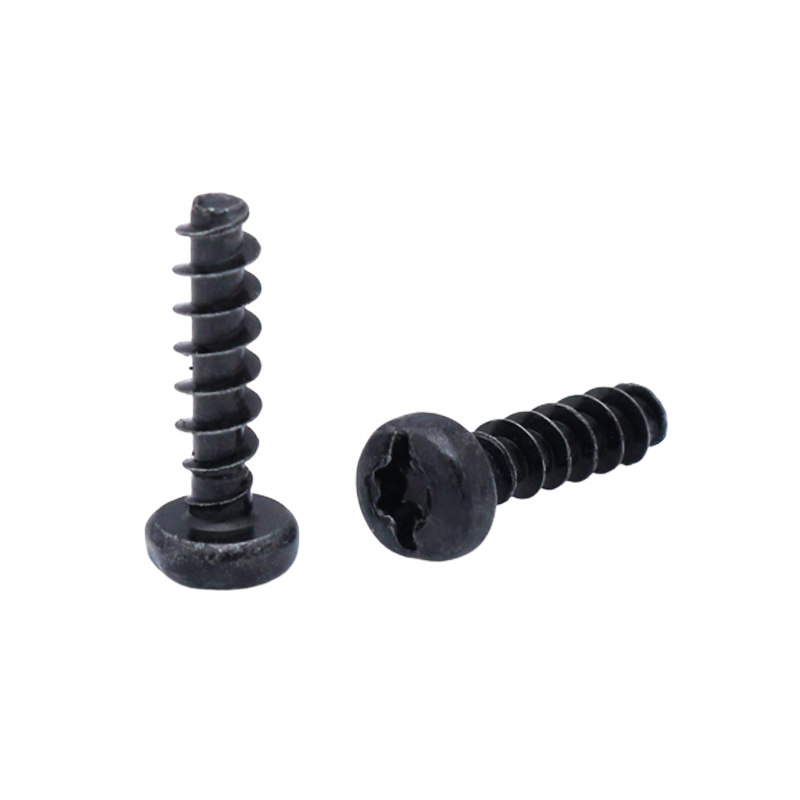
ジョイントが振動に耐える必要がある場合、ロックネジの形状は普通のセルフドリルネジよりもはるかに優れたトルクを保持し、その違いは機器ブラケットやアクセスパネルのコールバックの減少として現れます。
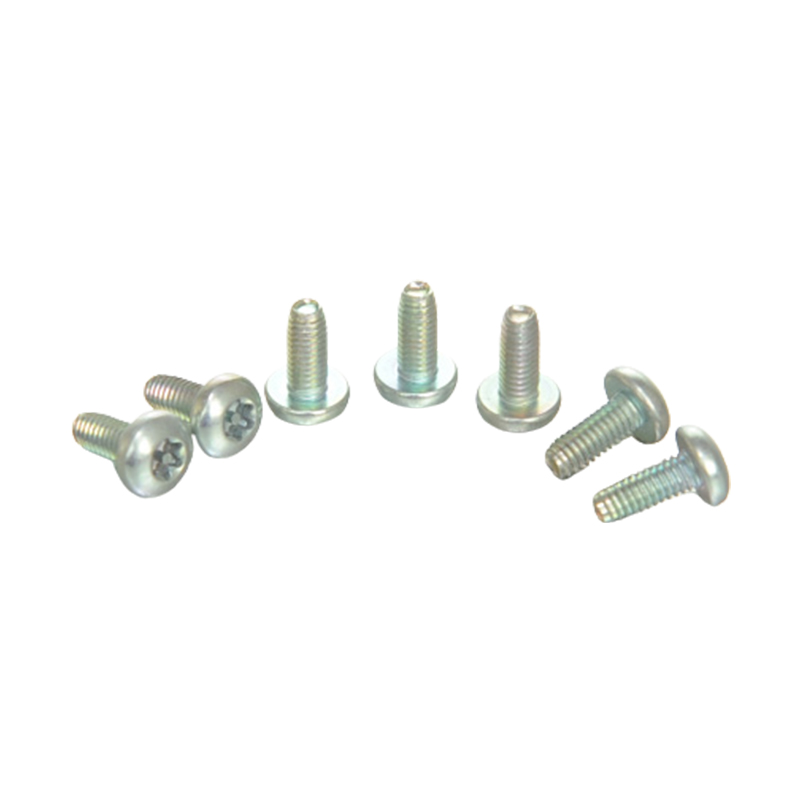
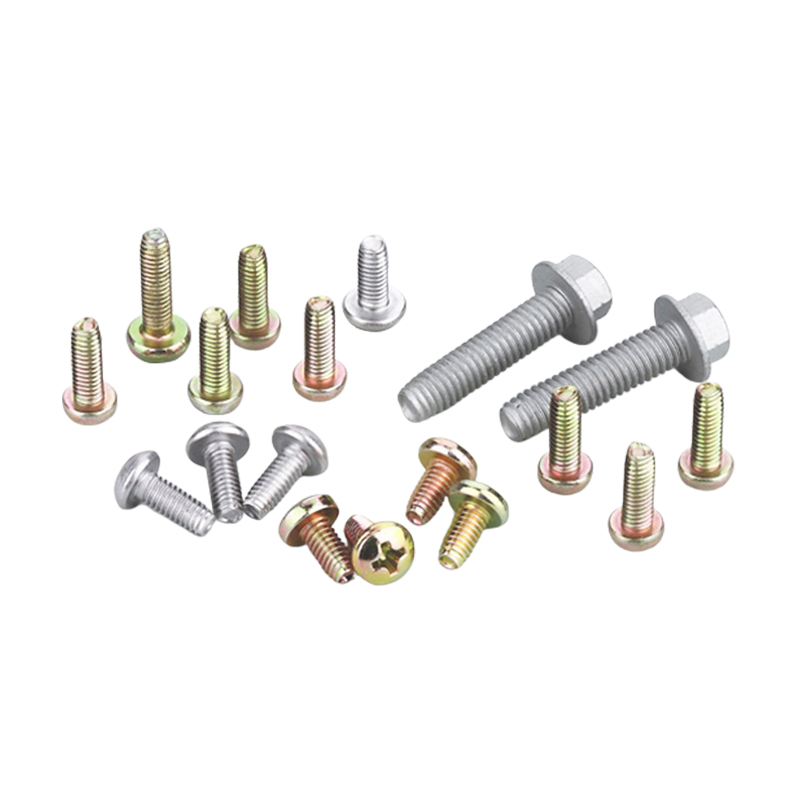 振動が起こりやすいジョイント用の金属製セルフタッピング止めねじ これらのセルフタッピング ロッキング ネジは、独自のネジ山を形成し、振動による緩みに強いため、機器ブラケットやアクセス パネルに適しています。 製品を見る→
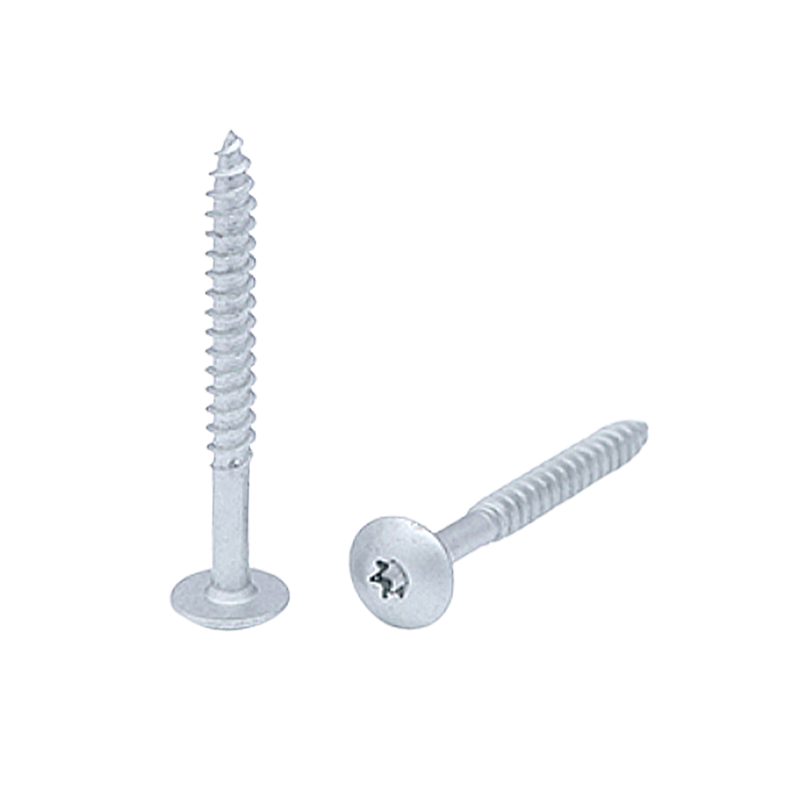
実際の重量がかかるブラケットの場合、フランジ付きワッシャー ヘッドが荷重を薄いスチールの広い領域に分散させ、ヘッドが抜け落ちる可能性を大幅に減らします。
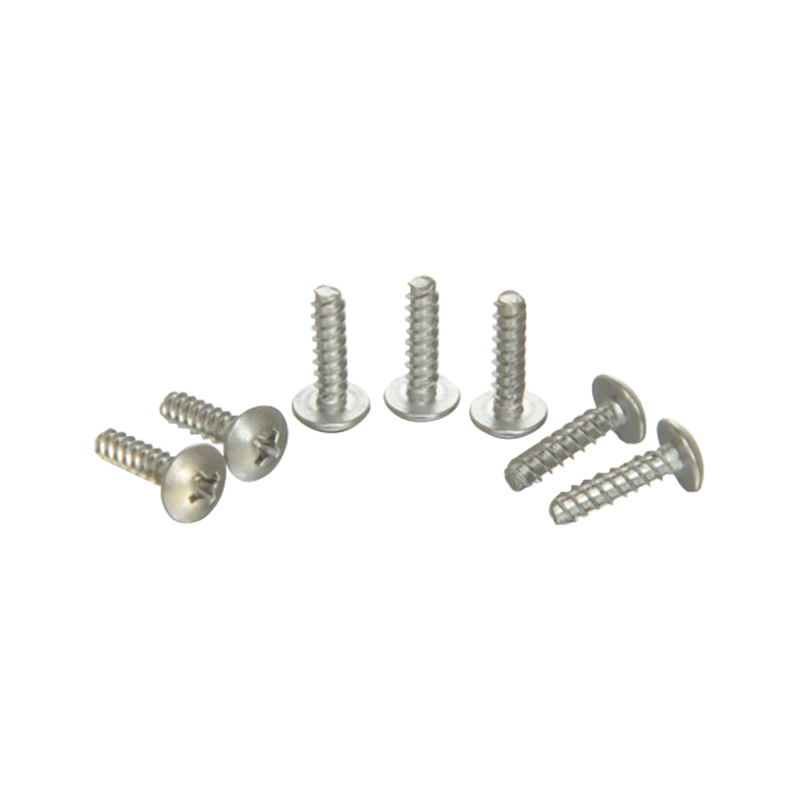
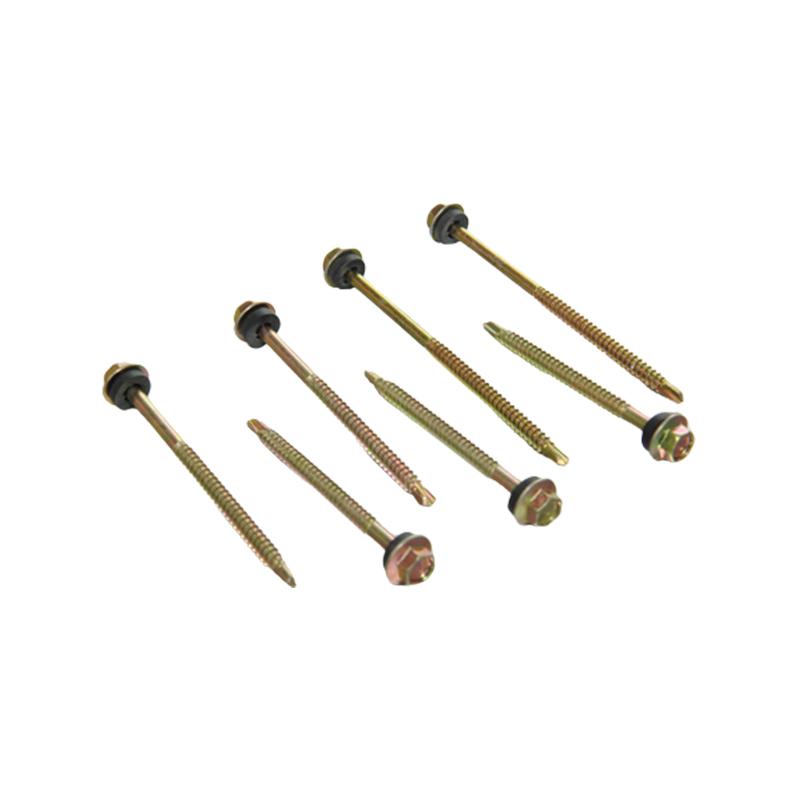 パッド付き六角フランジセルフドリリングネジ フランジ付きのヘッドとパッドを備えたこのセルフドリリング ネジは、荷重を分散し、表面をシールするのに役立ち、重量がかかるブラケットに適しています。 製品を見る→
大量購入者は、公称サイズが同じ 2 つの箱が現場で大きく異なる動作をする可能性があることをすぐに理解します。その背後にある変数については、このガイドで説明されています。 高品質のタッピンねじを購入する .
穴を開けるステップバイステップ
- ターゲットがパイプや電線管ではなく、スタッドであることを確認してください。金属検出スタッドファインダーと慎重な探査穴が標準的な方法です。
- ウェブの中心に印を付け、そのマークが両方のフランジから十分離れていることを確認します。
- ビットが表面を横切ることができないように、マークの中央にパンチを入れます。
- 小さなパイロット ビット (約 1/8 インチ コバルトまたはステップ ドリル) を低速で使用して開始します。
- ドリルを垂直に持ちます。横荷重のない一定の圧力により丸い穴が形成されます。ぐらつくと、何も掴まない楕円形のものが生成されます。
- サイズを上げる前に、穴のエッジのバリを取り、直径を確認してください。
- 少しずつ拡大していきます。薄い鋼材では、最終直径に直接ジャンプしないでください。
固定具が重い場合は、最初に 1 つのスタッドに穴を開け、ブラケットをテスト的に取り付けてから、2 番目のスタッドでこのプロセスを繰り返します。フレームにすでに 3 つの穴が開いた後にウォール プレートを調整するのは、レイアウトを学習するのに費用がかかる方法です。
フレームを弱める間違い
- ウェブの代わりにフランジまたはコーナー半径を穴あけします。これは金属フレームにおける最も有害な習慣です。
- ファスナーが合わないので穴を大きくする。代わりに、正しいネジ直径を選択してください。
- スタッドの両方の壁にドリルで穴を開け、ねじ山を捕らえない楕円形の開口部を残します。
- 穴を分散するのではなく、同じスタッド内で垂直に積み重ねます。
- 25 および 20 ゲージ鋼のセルフドリルねじをねじ山がなくなるまで過剰に締め付けます。
- ケーブル、電線管、または配管が設置される可能性がある未知の空洞にブラインドを穴あけします。
これらの障害はいずれも、設置当日には見られません。それらは、乾式壁の接合部のひび割れ、ブラケットのたるみ、または 2 回目に締めたときに保持できない留め具として現れます。
実際のビット、速度、トルク
チタンコーティングされたビットは、この作業で最も一般的な失望です。コーティングは表面硬度を高めますが、下地の高速度鋼には何も作用しないため、16 ゲージの素材では数回穴をあけると刃先が鈍くなります。コバルトビットとステップドリルは、冷間成形鋼をより安定して処理します。小さなビットを約 500 ~ 800 rpm でしっかりと均一な圧力で動かします。これは、高速の光の通過により刃先が過熱し、先端の下の鋼が加工硬化するためです。
インパクトドライバーは便利ですが、軽量スタッドには厳しいです。 25 ゲージと 20 ゲージでは、ハンマー動作によりねじ山が取り除かれ、穴が長くなります。クラッチ付きドリルを低トルク値に設定するか、トリガーを慎重に制御すると、より信頼性の高いシートが得られ、ネジ頭はウェブを潰すことなく同一平面に収まります。
切削液または軽油を一滴垂らすと、ビットが冷却され、穴のエッジがきれいになります。留め具のグリップ部分が 1 インチの数千分の 1 インチしかない場合、これは重要です。
金属スタッドへの穴あけは、ゲージ、穴の直径、エッジの距離、ネジの形状という 4 つの数値によって決まります。ゲージを測定し、穴をウェブの中心に保ち、スタッドの深さの半分よりも十分下に保ち、フランジには触れず、ファスナーを接続部に合わせます。そうすれば、鋼鉄は設計どおりに保持できるようになります。